- Hogar
- Sobre nosotros
- Productos
- Motores hidráulicos
- Motores hidráulicos de baja velocidad y alto par
- Motores hidráulicos de alta velocidad
- Motores hidráulicos de engranajes
- Motores hidráulicos oscilantes
- Motores hidráulicos orbitales
- Motores de ruedas hidráulicas
- Motores de cabrestante hidráulico
- Motores hidráulicos impermeables
- Motores de desplazamiento hidráulicos
- Motores de ruedas
- Motores hidráulicos de aceite
- Maquinaria Hidráulica
- Hidráulica Industrial
- Motores hidráulicos
- Solicitud
- Noticias
- Descargar
- Enviar consulta
- Contáctenos
Español
- English
- Afrikaans
- Català
- Galego
- беларускі
- lugha ya Kiswahili
- አማርኛ
- ភាសាខ្មែរ
- ქართული
- Hausa
- Кыргыз тили
- Kurdî
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- Тоҷикӣ
- O'zbek
- Igbo
- Sundanese
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- ภาษาไทย
- Polski
- 한국어
- Malay
- বাংলা ভাষার
- हिन्दी
- Pilipino
- Türkçe
- العربية
- Indonesia
- تمل
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- Burmese
- ລາວ
- Қазақша
- Euskal
- Română
- Srpski језик
Maquinaria de construcción
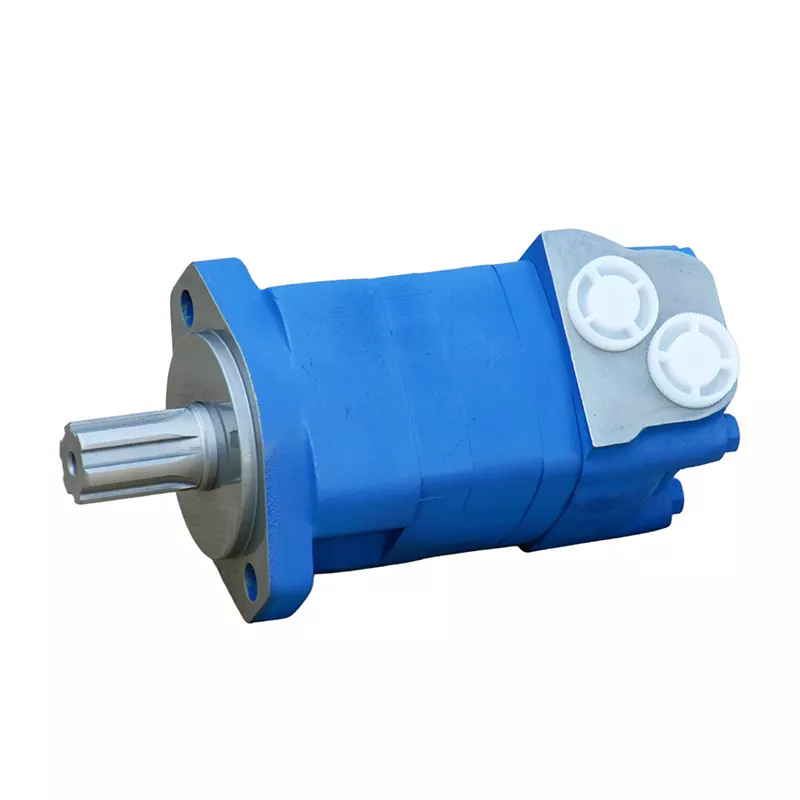
Caso de aplicación del motor hidráulico cicloidal BMR-200 en el mecanismo giratorio de una miniexcavadora de 1,5 toneladas
I. Antecedentes de las condiciones laborales
Una microexcavadora de 1,5 toneladas desarrollada por un determinado fabricante de maquinaria de construcción se utiliza principalmente para tareas como cavar pozos y aplicar fertilizantes en huertos, nivelar terrenos en invernaderos y excavar pequeñas zanjas de infraestructura. Su mecanismo de giro debe cumplir con los requisitos básicos, incluido el giro suave a baja velocidad, el posicionamiento preciso y la instalación compacta. Al mismo tiempo, debe ser compatible con el diseño liviano de toda la máquina (con un peso total de ≤ 1,2 toneladas) y ser capaz de soportar frecuentes arranques y paradas y cargas de impacto menores.
Anteriormente, el mecanismo de giro de este modelo utilizaba un motor de engranajes común, que tenía problemas como fluctuación de giro, precisión de posicionamiento deficiente (con un error de más de ±10°) y gran ocupación de espacio de instalación, lo que afectaba seriamente la eficiencia operativa y la experiencia operativa.
II. Esquema de selección
Para abordar los problemas antes mencionados, el equipo técnico finalmente seleccionó el motor hidráulico cicloidal BMR-200 como elemento impulsor del mecanismo de giro, con los siguientes parámetros principales:
|
Parámetro |
Valor específico |
|
Desplazamiento |
203cc/r |
|
Presión nominal |
14MPa |
|
Par de salida continuo |
369N·m |
|
Rango de velocidad |
5-300 rpm |
|
Velocidad de rotación coincidente |
0-6 rpm |
|
Peso |
9,5 kilos |
|
Método de montaje |
Montaje de brida |
III. Configuración del sistema
1. Circuito hidráulico: utilice un sistema hidráulico de presión nominal de 14 MPa, equipado con una bomba de aceite de flujo de 20 l/min, para garantizar una salida de par estable del motor; agregue válvulas de equilibrio y válvulas de mariposa unidireccionales para lograr un ajuste continuo de la velocidad y una amortiguación de arranque y parada.
2. Control de contrapresión: establezca la contrapresión en ≤ 4MPa para evitar fenómenos de succión de presión negativa cuando el motor gira a alta velocidad; Conecte un tubo de drenaje de aceite externo de Φ8 mm para evitar daños al sello de aceite interno debido a una contrapresión excesiva.
3. Estándares de calidad del aceite: seleccione aceite hidráulico antidesgaste N68, con la limpieza del aceite controlada al nivel ISO 18/13, y equipe un elemento filtrante de alta presión de 10 μm para reducir el desgaste de los pares cicloidales internos del motor por impurezas.
IV. Resultados de la implementación
1. Mejora del rendimiento: el inicio y parada de la rotación es suave sin fluctuaciones y la precisión de posicionamiento se ha optimizado de ±10° a ±3°, cumpliendo plenamente con los requisitos de posicionamiento de operaciones de precisión en huertos e invernaderos; durante las operaciones de rotación de pendiente de 5°, no hay derrapes ni atascos.
2. Adaptabilidad del espacio: El motor BMR-200 adopta un diseño de brida compacto, lo que reduce la ocupación del espacio de instalación en un 25 % en comparación con el motor de engranajes original, cumpliendo con éxito los requisitos de diseño liviano de las microexcavadoras.
3. Vida útil y confiabilidad: Después de las pruebas de campo, operación continua durante 800 horas sin fallas, con una tasa de falla reducida de 1,5 veces mensual a 0,1 veces; el ciclo de mantenimiento se ha ampliado a 12 meses, requiriendo únicamente el reemplazo regular del aceite hidráulico y los elementos filtrantes, lo que reduce significativamente el costo de mantenimiento para los usuarios.
4. Optimización del consumo de energía: la característica de baja presión de arranque del motor cicloidal reduce el consumo de energía del mecanismo giratorio en condiciones sin carga en un 18%. Combinado con el diseño de ahorro de energía de todo el sistema hidráulico, el consumo total de combustible operativo de la máquina se reduce aproximadamente un 10%.
V. Resumen de la solicitud
El motor hidráulico cicloidal BMR-200, con sus ventajas de baja velocidad y alto par, estructura compacta y alta confiabilidad, ha abordado perfectamente los desafíos técnicos del mecanismo giratorio de la microexcavadora de 1,5 toneladas. Esta solución se ha implementado a gran escala y la respuesta del mercado es favorable. Se ha convertido en un esquema de selección maduro para el accionamiento giratorio de microexcavadoras.
Caso de aplicación del motor hidráulico cicloidal BMS-200 en el accionamiento móvil de una excavadora pequeña de 1,8 toneladas
I. Antecedentes de las condiciones laborales
Las pequeñas excavadoras de 1,8 toneladas son modelos especializados diseñados para reparaciones de emergencia en áreas municipales, demoliciones en interiores, excavación de zanjas en huertos, etc., en espacios estrechos. El peso total de la máquina debe controlarse estrictamente dentro de ≤1,8 toneladas para cumplir con los requisitos de transporte en ascensor y paso por callejones estrechos. Los principales puntos débiles del mecanismo de marcha se encuentran principalmente en los tres aspectos siguientes:
1. Requisitos de carga exigentes: debe lograr una conducción de alto par a baja velocidad en condiciones de carretera complejas, como grava, barro y escalones. La velocidad al caminar debe ser de 5 a 15 r/min y la capacidad de ascenso debe ser ≥25°. Los motores de engranajes tradicionales tienen un par insuficiente y son propensos a resbalar y calarse;
2. Limitación del espacio de instalación: el ancho del chasis de la excavadora es ≤1,2 m. Los componentes del accionamiento deben diseñarse de forma compacta. Los motores de pistón tradicionales son demasiado grandes y no se pueden adaptar al diseño liviano;
3. Requisitos de alta confiabilidad: el tiempo promedio de operación diaria es ≥10 horas, con arranques, giros e impactos frecuentes, y los sellos de aceite de los motores tradicionales son propensos a desgastarse, con una frecuencia de mantenimiento mensual promedio de 2 veces, lo que afecta seriamente la eficiencia de la construcción.
Anteriormente, este modelo utilizaba motorreductores convencionales. Durante la operación en caminos de grava en reparaciones de emergencia, la tasa de fallas en la escalada fue de hasta el 30% y el costo de mantenimiento representó el 15% del costo operativo total de la máquina.
II. Esquema de selección
En respuesta a los puntos débiles mencionados anteriormente, el equipo técnico finalmente seleccionó el motor hidráulico cicloidal BMS-200 como componente central del motor para caminar. La correspondencia precisa de sus parámetros con las condiciones de trabajo es la que se muestra en la siguiente tabla:
|
Parámetro |
Valor específico |
Ventajas para las condiciones laborales |
|
Desplazamiento |
195cc/r |
La salida de torque coincide completamente con la carga de desplazamiento de una excavadora de 1,8 toneladas, evitando el desperdicio de energía debido al exceso de capacidad ("caballo grande tirando de un carro pequeño"). |
|
Presión nominal |
17MPa |
Se adapta a la presión común de 15 MPa en los sistemas hidráulicos de excavadoras, con una reserva de presión de 2 MPa para manejar cargas de impacto. |
|
Par de salida continuo |
455 N·m |
Un 50 % más de par en comparación con motores de engranajes de tamaño similar, impulsa fácilmente la máquina para subir una pendiente de 25°. |
|
Rango de velocidad |
10–600 rpm |
Cubre completamente el rango de velocidad operativa de desplazamiento de 5 a 15 r/min, lo que garantiza un ajuste suave de la velocidad sin calarse. |
|
Capacidad de carga radial |
8kN |
Puede soportar directamente las fuerzas radiales de la transmisión por orugas sin cojinetes de soporte adicionales, lo que simplifica la estructura de instalación. |
|
Peso |
12 kilos |
Un 60% más liviano que los motores de pistón tradicionales, lo que ayuda a mantener el peso de la máquina dentro de 1,75 toneladas para cumplir con los requisitos de transporte en ascensor. |
|
Método de montaje |
Conexión de brida directa |
Se puede conectar directamente al eje motriz, eliminando la necesidad de acoplamientos y reduciendo el espacio de instalación en un 30%. |
III. Configuración del sistema
1. Diseño de optimización del circuito hidráulico
Se adopta un sistema hidráulico variable de presión constante de 15 MPa, que combina con una bomba de engranajes de 35 L/min, lo que garantiza un suministro de presión sincrónico para los dos motores (uno para cada lado del mecanismo de desplazamiento); se instala una válvula de equilibrio bidireccional + válvula de alivio de sobrecarga en la entrada de aceite del motor para evitar derrapes cuesta abajo; la válvula de alivio libera automáticamente la presión al encontrar impactos de piedras, protegiendo el par cicloidal interno del motor; Se establece una contrapresión de ≤ 3MPa y se conecta un tubo de drenaje de aceite externo de Φ10 mm para evitar una contrapresión excesiva que cause daños al sello de aceite.
2. Mejora de la protección y el sellado
El eje de salida adopta una estructura de sellado de doble capa con sello de aceite de marco de doble labio + sello antipolvo, lo que evita eficazmente que la grava y la tierra entren en el interior del motor.
3. Especificaciones de filtrado y fluido de aceite.
Seleccione aceite hidráulico antidesgaste N68, que es adecuado para temperaturas de funcionamiento que oscilan entre -10 ℃ y 65 ℃; equipar con un filtro de succión de aceite de 20 μm + un filtro de alta presión de 10 μm y mantener la limpieza del aceite en el nivel ISO 18/13 para reducir el desgaste del mecanismo de distribución de flujo del motor por impurezas.
IV. Resultados de la implementación
1. Mejora significativa en el desempeño operativo
El camino para caminar es suave sin resbalones y la capacidad de ascenso se ha incrementado de los 20° originales a 25°, cumpliendo plenamente con las condiciones del camino requeridas para reparaciones de emergencia municipales y operaciones de huertos; el error de sincronización de los dos motores durante la dirección es ≤ 2% y el radio de giro de la carrocería se ha reducido a 1,5 m, lo que aumenta la flexibilidad de las operaciones de desmontaje en interiores en un 40%.
2. Mejora notable en confiabilidad y vida útil
Después de las pruebas in situ, un solo motor funcionó de forma continua durante 800 horas sin fallar. La frecuencia de mantenimiento se amplió de dos veces al mes a una vez al trimestre, lo que resultó en una reducción del 65% en los costos de mantenimiento anual; La vida útil del sello de aceite se amplió de las 300 horas originales a 1000 horas, lo que redujo significativamente el tiempo de inactividad por mantenimiento.
3. El consumo de energía y el aligeramiento cumplen con los estándares
En comparación con los motorreductores tradicionales, el consumo de energía del accionamiento de marcha se ha reducido en un 15 %. Combinado con el diseño general de ahorro de energía de la máquina, el consumo de combustible por hora durante el funcionamiento se ha reducido en 0,8 litros. El diseño liviano del motor ayuda a controlar el peso total de la máquina para que esté dentro de 1,75 toneladas, lo que permite transportarla directamente mediante un elevador con una capacidad de carga de 2 toneladas, ampliando así los escenarios de operación en interiores.
V. Resumen de la solicitud
El motor hidráulico cicloidal BMS-200, con sus principales ventajas de alto par, tamaño pequeño y alta confiabilidad, ha abordado con éxito los desafíos técnicos en la dirección de excavadoras pequeñas de 1,8 toneladas. Esta solución se ha producido en masa y ha recibido una tasa de satisfacción del mercado del 98%, lo que la convierte en el esquema de selección de referencia para la dirección de excavadoras pequeñas.
Caso de aplicación del motor hidráulico cicloidal BMT-310 en el accionamiento del dispositivo de trabajo de un cargador pequeño de 1-1,5 toneladas
I. Antecedentes de las condiciones de trabajo
El cargador pequeño de 1 a 1,5 toneladas se utiliza principalmente para la carga y descarga de productos de almacén, transporte de material agrícola y manipulación de materiales auxiliares de infraestructura pequeña, etc. El dispositivo de trabajo (levantamiento y volteo del cucharón) es el mecanismo ejecutivo central de toda la máquina y debe cumplir con tres requisitos principales:
1. Gran adaptabilidad de la carga: la carga máxima del cucharón es ≤ 1,5 toneladas. Durante el funcionamiento, con frecuencia resiste cargas de impacto de elevación y volteo, lo que requiere que la salida de par del elemento impulsor sea estable, sin fenómenos de atasco o calado;
2. Operación precisa y flexible: El equipo se utiliza principalmente en almacenes estrechos, invernaderos, etc., y necesita lograr un control sincrónico preciso del levantamiento y volteo del cucharón para evitar derrames de material, al tiempo que requiere una velocidad de respuesta rápida para mejorar la eficiencia operativa;
3. Espacio de instalación compacto: toda la máquina debe ser liviana (el peso total es ≤ 2,5 toneladas) y la estructura del elemento motriz debe ser compacta, adecuada para el diseño de instalación estrecho del chasis del cargador.
Anteriormente, este modelo utilizaba un esquema de transmisión mecánica de cilindro hidráulico + biela, que tenía puntos técnicos obvios: en primer lugar, la sincronización de elevación y volteo del cucharón era deficiente, con un error de hasta el 8 %, y la tasa de derrame de material era alta; en segundo lugar, la estructura de la transmisión era compleja, propensa a problemas como desgaste de la biela y fugas en los cilindros de aceite, con una frecuencia de mantenimiento diario promedio de 1 vez; En tercer lugar, la presión de arranque era alta e incluso cuando se operaba sin carga, aún se requería una gran fuerza operativa, lo que resultaba en una alta intensidad de trabajo manual.
II. Esquema de selección
En respuesta a estos puntos débiles, el equipo técnico seleccionó el motor hidráulico cicloidal BMT-310 como elemento impulsor central del dispositivo de trabajo del cargador. La coincidencia precisa de sus parámetros con los requisitos de las condiciones de trabajo se muestra en la siguiente tabla:
|
Parámetro |
Valor específico |
Ventajas para las condiciones laborales |
|
Desplazamiento |
310cc/r |
La salida de torque coincide completamente con la carga de un cucharón de 1,5 toneladas, evitando el desperdicio de energía. |
|
Presión nominal |
17MPa |
Se adapta a la presión común de 15 MPa en los sistemas hidráulicos de excavadoras, con una reserva de presión de 2 MPa para manejar cargas de impacto. |
|
Par de salida continuo |
775 N·m |
Un par un 40% mayor en comparación con las transmisiones tradicionales de varillaje de cilindro, lo que garantiza un giro potente bajo carga completa. |
|
Rango de velocidad |
10–400 rpm |
Cubre el rango de velocidad de funcionamiento de 5 a 30 r/min para dispositivos en funcionamiento y admite ajuste de velocidad continuo. |
|
Presión inicial |
≤ 1,5MPa |
Baja presión de arranque, fácil operación, reduce la intensidad del trabajo del operador. |
|
Peso |
18 kilos |
El diseño liviano ayuda a mantener el peso de la máquina dentro de 2,3 toneladas, lo que mejora la movilidad en el sitio. |
|
Método de montaje |
Conexión de brida directa |
Estructura compacta, reduce el espacio de instalación en un 25%, no requiere modificación de la estructura de montaje original. |
III. Configuración del sistema
1. Diseño del circuito hidráulico
Se adopta un sistema hidráulico variable de presión constante de 15MPa, que se combina con una bomba de engranajes de 40L/min para garantizar un suministro de presión estable para el motor. Se instala una válvula proporcional piloto en la entrada de aceite del motor para lograr un control sincrónico preciso de la elevación y el giro del cucharón, con un error de sincronización de ≤ 2%. Se establece una contrapresión de ≤ 3MPa y se conecta un tubo de drenaje de aceite externo de Φ12 mm para evitar daños al sello de aceite debido a una contrapresión excesivamente alta, extendiendo así la vida útil del motor.
2. Especificaciones de filtración y fluido de aceite
Seleccione aceite hidráulico antidesgaste N68, que es adecuado para temperaturas de funcionamiento que oscilan entre -10 ℃ y 65 ℃; Equipado con un elemento filtrante de alta presión de 10 μm, que garantiza la limpieza del aceite en el nivel ISO 18/13, filtra eficazmente impurezas inorgánicas como partículas de tierra y arena mezcladas durante la operación y reduce el desgaste de los pares cicloidales internos y el mecanismo de distribución.
3. Medidas de protección mejoradas
El eje de salida adopta una estructura de sellado de doble capa con sello de aceite de marco de doble labio + anillo antipolvo para evitar que entre polvo y desechos en el interior del motor, y es adecuado para entornos de trabajo al aire libre hostiles.
IV. Resultados de la implementación
1. Mejora significativa en el desempeño operativo
La velocidad de elevación del cucharón aumentó en un 20 %, el tiempo de respuesta de volteo se redujo a 0,8 segundos, no hay derrames durante la carga y descarga de materiales con carga completa y la eficiencia operativa aumentó en un 30 %. Al manipular materiales pesados de 1,5 toneladas, el motor puede funcionar de forma continua durante 4 horas sin fallos, resolviendo por completo los problemas de lentitud y calado del sistema de transmisión tradicional.
2. Optimización de la confiabilidad y la mantenibilidad
Después de las pruebas in situ, un solo motor funcionó de forma continua durante 500 horas sin fallar. La frecuencia de mantenimiento se amplió de una vez por mes a una vez por trimestre, lo que resultó en una reducción del 65% en los costos de mantenimiento anual. La estructura de sellado evitó eficazmente la entrada de impurezas, lo que redujo el desgaste del par cicloidal en un 70 % y extendió la vida útil general del motor a más de 3000 horas.
3. La experiencia operativa ha mejorado significativamente.
La característica de baja presión de arranque reduce significativamente la fuerza operativa. En comparación con los esquemas de transmisión tradicionales, la intensidad de operación manual se reduce en un 50%. El control de válvula proporcional permite una regulación continua de la velocidad de la acción, proporcionando un funcionamiento suave sin golpes, y es adecuado para que los operadores novatos lo dominen rápidamente.
V. Resumen de la solicitud
El motor hidráulico cicloidal BMT-310, con sus principales ventajas de alto par, alta confiabilidad y operación precisa, ha abordado con éxito los desafíos de conducción del dispositivo de trabajo de 1 a 1,5 toneladas de los cargadores pequeños. Esta solución se ha producido en masa y ahora está disponible en múltiples escenarios, como almacenes, granjas y pequeños proyectos de infraestructura. La tasa de satisfacción del mercado ha alcanzado el 97%, lo que la convierte en la solución preferida para accionar los dispositivos de trabajo de los cargadores pequeños.
Anterior :
Próximo :
Recomendaciones de noticias